机器视觉检测:让生产制造更加智慧高效
机器视觉检测 2026-09-17

随着科技的不断进步,各行各业都在积极探索更智能、高效的生产方式。在众多创新技术中,机器视觉检测以其独特的优势逐渐走进人们的视野。从生产线上的质量控制到仓储物流中的自动识别,机器视觉检测在各个领域发挥着越来越重要的作用。
机器视觉检测的应用场景
在制造业中,机器视觉检测的使用几乎无处不在。比如,在汽车制造行业,通过高精度摄像头和先进的图像处理技术,可以对车身表面进行缺陷检测;而在电子元件生产线上,则可以通过检测元件尺寸、形状等参数来保证产品质量。
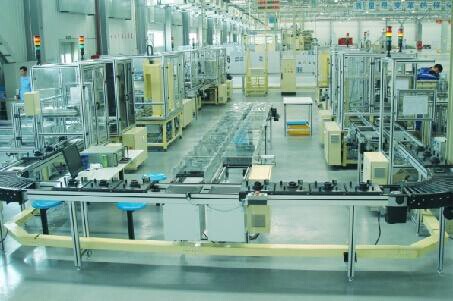
机器视觉检测的另一大应用场景则是食品加工业。例如,在水果分拣过程中,利用机器视觉系统可以根据颜色、大小等多种特征快速准确地筛选出不合格产品,从而确保商品质量的一致性。此外,在医药行业中,通过精准识别药品包装上的文字信息以及检查内部是否有异物或破损等问题也非常关键。
技术创新推动行业发展
近年来,随着人工智能和机器学习技术的发展,机器视觉检测系统也在不断完善与升级。例如引入深度学习算法可以提高对复杂背景下的物体识别准确率;使用多传感器融合技术,则能够进一步扩大应用场景并提升整体性能表现。
不仅如此,在大数据时代的背景下,结合物联网(IoT)、云计算等新兴信息技术,机器视觉检测更能够实现全生命周期管理。比如通过实时采集大量数据进行分析预测未来可能出现的问题,从而提前采取相应措施防患于未然;又或者将不同环节间的信息互联互通,达到资源共享的效果。
结语:推动产业升级
综上所述,我们可以清晰地看到,机器视觉检测技术正逐步渗透至各行各业之中,并发挥着越来越重要的作用。其不仅可以大幅提高生产效率和产品质量,同时也为企业的智能化转型提供了强有力的支持。未来随着相关技术研发不断深入以及更多应用场景的拓展,相信它必将在更大范围内展现出巨大潜力与价值。